 tl

Armature DC Motor Guide: Laminations, Windings, at Core Assembly Choices
Ang isang converter line ay nagpapatakbo ng tatlong 24 V permanent-magnet DC gearmotors sa 1,800 rpm. Sa humigit-kumulang 4,500 na oras ng pagpapatakbo, ang isang unit ay nagsisimulang kumikislap sa mga brush box at nawawala ang halos 6% ng bilis nito sa ilalim ng parehong pagkarga. Malinis ang pagsubok ng windings. Ang fault ay nasa armature: isang grooved commutator, isang rotor stack na tumatakbo ng ilang hundredths ng isang millimeter eccentric mula noong muling pagtatayo, at brushes ng bedding sa halos 60% ng kanilang mukha.
Ang konklusyon muna: ang armature ay ang umiikot na winding assembly na nagdadala ng kasalukuyang, pinuputol ang field flux at gumagawa ng torque. Ang commutator at brushes ang nagpapanatili sa kasalukuyang daloy sa tamang direksyon habang umiikot ang rotor. Sa isang DC machine ang mga bahaging ito ay hinuhusgahan nang magkasama, hindi isa-isa. Ang isang lamination stack na hawak sa masikip na burr at concentricity na mga limitasyon ay kaunti lang ang halaga kung ang commutator ay wala sa round, at ang isang perpektong commutator ay hindi makakaligtas sa isang stack na puno ng interlaminar shorts.
Ang sumusunod ay isang praktikal na view ng armature side ng isang DC motor: ang magnetic circuit, ang winding, ang commutation limit, at kung paano talaga binili ang core, mula sa sample laminations hanggang sa series delivery.
Paano Gumagawa ang Armature ng Torque, at Kung Saan Kumakagat ang Commutation
Ipinapaliwanag ng dalawang ugnayan ang karamihan sa mga sukat ng bench sa isang brushed DC motor, at parehong tumuturo pabalik sa armature.
- Torque: T ≈ k · Φ · Ia, field flux na pinarami ng armature current.
- Bumalik EMF: E ≈ k · Φ · ω, na tumataas nang may bilis at nagtatakda ng kasalukuyang tumatakbo sa isang ibinigay na boltahe ng suplay.
- Kasalukuyang landas: supply, brush, commutator segment, armature coil, return brush.
- Commutation: binabaligtad ng commutator ang coil current habang ang bawat coil ay tumatawid sa magnetic neutral, kaya ang coil current ay nagpapalit-palit kahit na ang supply ay DC.
- Reaksyon ng armature: ang sariling magnetomotive force ng armature ay tumagilid at nagpapahina sa pangunahing field at inililipat ang neutral axis. Sa mataas na kasalukuyang lumilitaw ito bilang sparking sa trailing brush edge at isang maliit na pagkawala ng torque bawat ampere.
Magnetic circuit
Ang mga lamination ng rotor at stator ay nakasalansan mula sa non-oriented electrical steel, karaniwang 0.35 mm o 0.50 mm. Pinuputol ng thinner gauge ang eddy-current loss ngunit pinapababa ang stacking factor at pinatataas ang gastos sa bawat kilo, kaya bihira itong libreng pagpapabuti.
Paikot-ikot
Itinatakda ng copper fill, wire gauge at end-turn length ang pagkawala ng I²R. Ang insulation class na F o H ay nagtatakda kung gaano karaming thermal margin ang pinapayagan mong gamitin bago ang paikot-ikot na bahagi.
Commutation
Brush grade, spring pressure, commutator eccentricity at undercut depth ang magpapasya sa sparking. Ang runout na lampas sa humigit-kumulang 0.02 mm ay karaniwang lumalabas bilang ingay ng brush bago ito lumabas bilang isang pagkabigo, kaya naman ang fault sa itaas ay nasusubaybayan sa 4,500 na oras kaysa sa 500.
Armature Voltage o Field Control: Magpasya Bago Ka Bumili
Ang hanay ng bilis ay isang desisyon ng kontrol, ngunit pinipigilan nito ang disenyo ng armature. Ang kontrol ng boltahe ng armature, na ginagamit na mas mababa sa base ng bilis, ay naghahatid ng halos pare-pareho ang torque at malawak na turndown — ang karaniwang pagpipilian para sa mga conveyor, feed roll at positioning axes. Ang pagpapahina ng field, na ginamit nang mas mataas sa base ng bilis, ay naghahatid ng halos pare-parehong kapangyarihan, ngunit bumababa ang margin ng commutation habang bumababa ang flux at kailangang manatiling stable ang field supply sa ilalim ng pagkarga.
Ang mga PWM drive sa 20 kHz pataas ay nagpapanatili ng kasalukuyang ripple, at ang sobrang armature heating na kasama nito, maliit; sa ibaba nito, suriin ang mga pagkalugi ng brush at core sa aktwal na dalas ng carrier sa halip na ipagpalagay na hawak ang numero ng datasheet. Ang mga motor na may sugat na serye ay hindi maaaring humina sa parehong paraan, dahil ang field at armature ay nagbabahagi ng parehong kasalukuyang. Gumamit ng mga series-rated drive o resistance control, at tanggapin na ang speed regulation ay magiging mas malambot.
Tatlong Paraan para Buuin ang Rotor Stack, at Ano ang Halaga ng Bawat Isa
Ang trade-off ay hindi abstract. Ang isang interlocked stack ay nakakatipid ng pera sa tooling, ngunit ang mga notch ay lumilikha ng lokal na saturation at metal-to-metal contact. Pinapanatili ng isang adhesive-bonded stack na buo ang insulation coating at kadalasang sinusukat ang pinakamababang pagkawala ng core, sa presyo ng mga fixture at oras ng paggamot. Ang mga welded stack ay nasa pagitan at pinipili kapag ang mekanikal na integridad ng isang mahabang stack ay mahalaga nang higit pa sa ilang watts. Kung saan ang interlock geometry ay ang nagpapasya na kadahilanan, ang pag-uugali ng interlocked laminated cores sa precision assemblies ay nagkakahalaga ng pagsusuri bago ang pagguhit ay nagyelo.
Kung bukas pa rin ang disenyo, ang pagbili ng mga rotor at stator lamination sa pagguhit ay ang pinakamabilis na paraan upang ihambing ang mga stack build bago gumawa ng die.
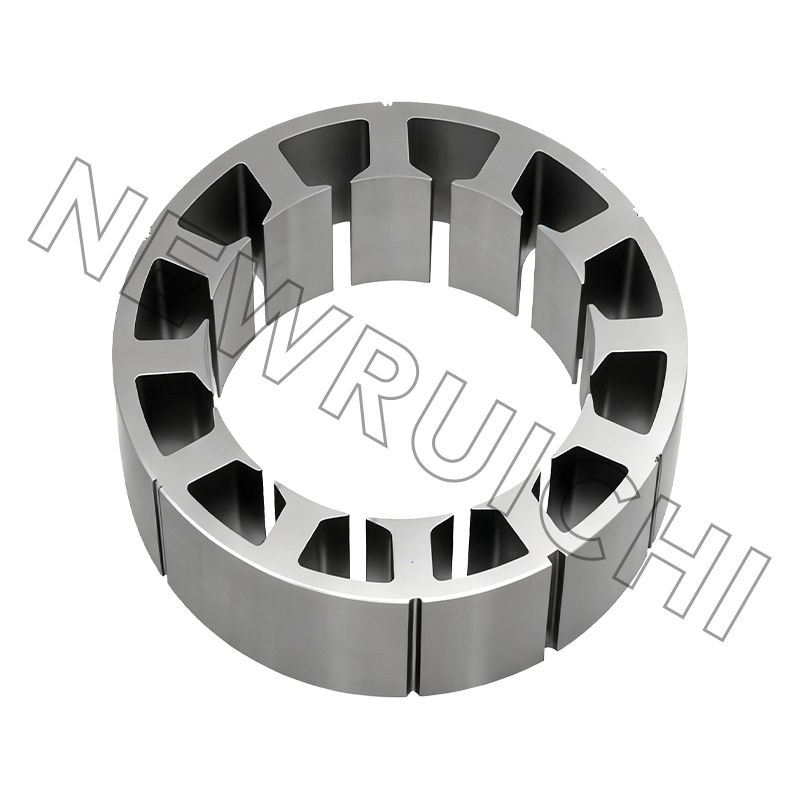
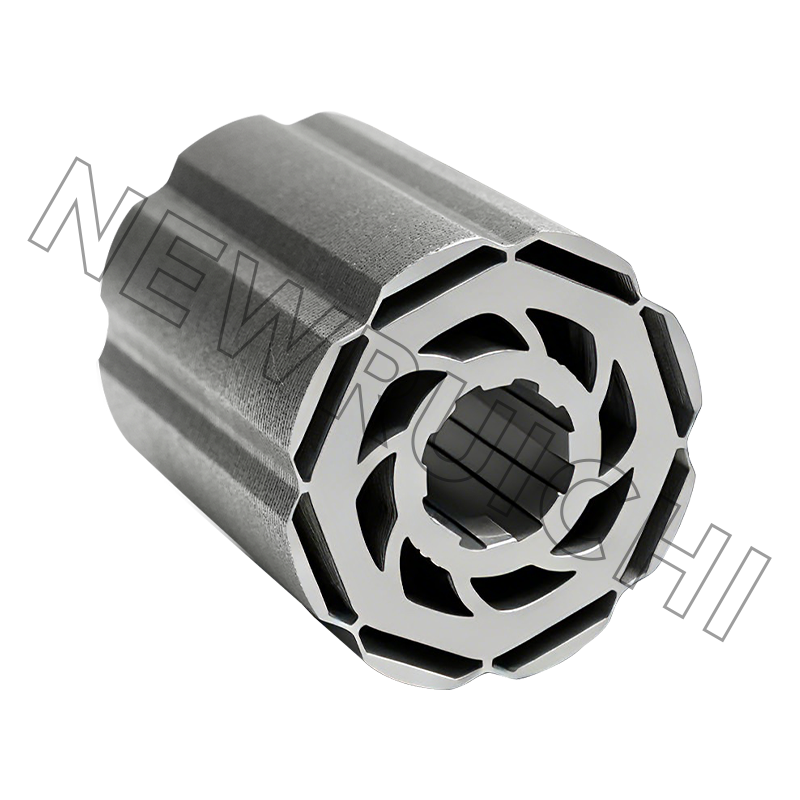
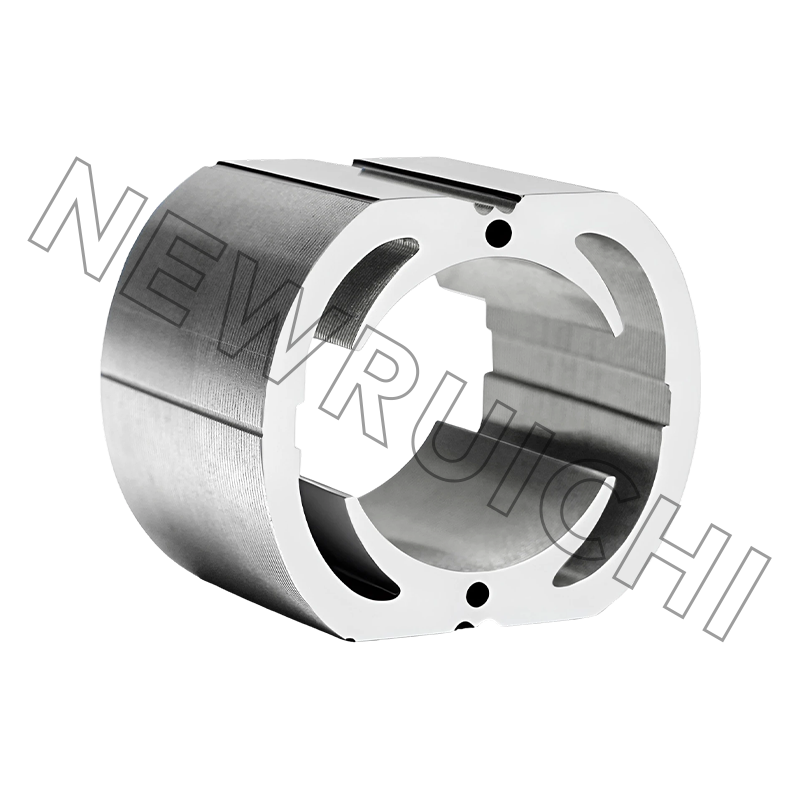
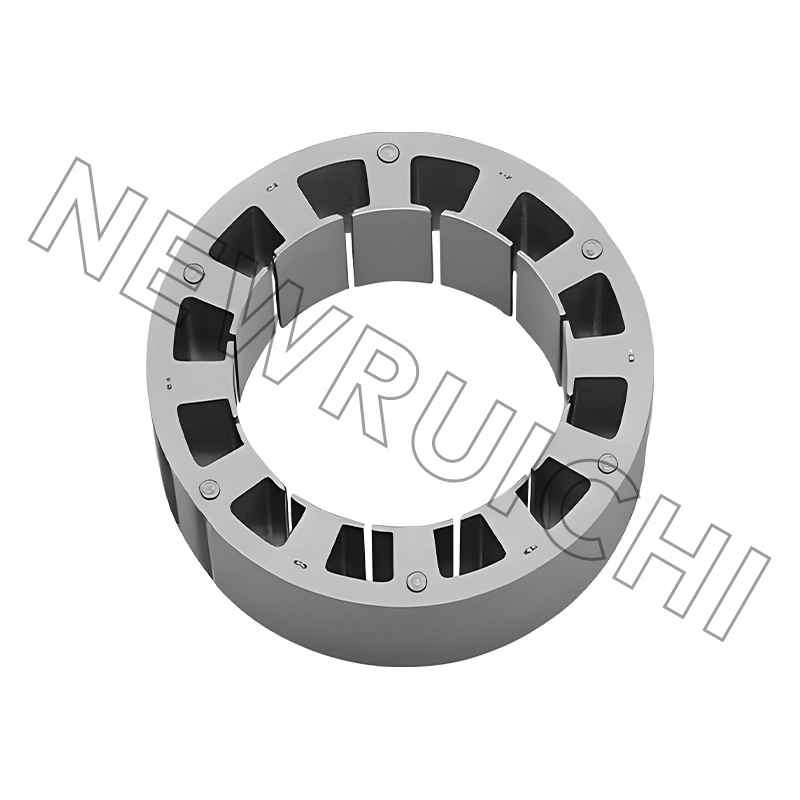 DC Motor Stator at Rotor Laminations Sinusuportahan ng custom na stator at rotor lamination ang mga paghahambing ng stack sa yugto ng disenyo bago ang commitment ng tooling, na tumutulong sa pagsusuri ng magnetic loss at assembly fit. Tingnan ang Produkto →
Mga Pagkalugi na Hindi Mo Hahanapin sa Datasheet
Ang isang datasheet ay nagbibigay ng isang numero ng kahusayan sa isang operating point. Ang paghahati sa pagitan ng mga mekanismo ng pagkawala ay kung ano ang nagpapasya kung ang armature ay tumatakbo nang mainit sa kalahating load o overheats sa 80% ng rating.
Indikasyon na split sa isang maliit na brushed DC motor sa rated load; ang aktwal na pagbabahagi ay nagbabago sa density ng flux, bilis at grado ng brush.
Ang mga kaliskis ng pagkawala ng tanso ay may parisukat ng kasalukuyang, kaya ang 10% na labis na karga ay nagdaragdag ng humigit-kumulang 21% na higit pang init sa paikot-ikot. Iyon ang dahilan kung bakit bihirang mangyari ang mga pagkabigo ng brush at winding sa kasalukuyang naka-print sa label. Ang pagkawala ng core ay naaayos sa pamamagitan ng flux density, steel gauge at ang bilang ng interlaminar shorts, na nangangahulugang ang isang stack na may scratched coating ay umiinit kahit na walang load — isang kapaki-pakinabang na diagnostic kapag ang isang naka-assemble na motor ay uminit.
Kung saan Nanalo pa rin ang Brushed DC Armatures
Ang brushed DC ay hindi legacy sa lahat ng dako. Ito ay humahawak kung saan ang isang two-wire na koneksyon, mataas na panimulang torque at isang murang biyahe ay mas malaki kaysa sa pana-panahong pagpapanatili ng brush.
Indikasyon na hati ng tipikal na brushed DC armature demand, hindi isang pag-aaral sa merkado.
Ang bawat segment ay nagbibigay diin sa armature nang iba. Pinarurusahan ng mga automotive auxiliary ang thermal cycling at vibration, pinaparusahan ng mga medical at mobility unit ang acoustic noise at commutator film stability, at pinaparusahan ng mga power tool ang peak current. Ang isang stack na nababagay sa isa ay bihirang nababagay sa lahat ng tatlo nang walang pagbabago sa grado ng bakal o paraan ng pagbuo.
Pagbili ng Core: Mga Pagpaparaya, Pagsubok at Mga Panganib na Dinadala Mo
| Katangian | Karaniwang kinakailangan | Bakit ito mahalaga |
|---|---|---|
| Lamination burr taas | 0.05 mm o mas mababa; 0.03 mm sa masikip na stack | Burrs maikling katabing laminations at itataas ang core pagkawala |
| Rotor OD at shaft bore | Bawat pagguhit, karaniwang ±0.05 mm | Nagtatakda ng air gap at shaft fit; ang eccentricity ay lumalabas bilang vibration |
| Haba ng stack | Karaniwang ±0.2 mm | Binabago ang flux at torque constant mula sa unit patungo sa unit |
| Salik ng stacking | 0.95 hanggang 0.98 depende sa build | Ang mas mababang kadahilanan ay nangangahulugan ng mas maraming tanso para sa parehong metalikang kuwintas |
| Interlaminar pagkakabukod | Walang nakikitang pinsala sa patong | Ang scratched coating ay lumilikha ng mga shorts at lokal na hot spot |
| Skew anggulo | Bawat drawing, karaniwang isang slot pitch | Ang maling skew ay nagpapataas ng cogging torque at naririnig na ingay |
| Commutator runout pagkatapos ng assembly | 0.02 mm o mas mataas | Direktang kinokontrol ang sparking at brush life |
Kung saan aktwal na naipon ang panganib sa pagbili ay nasa itaas ng agos ng pagguhit. Limang pagkabigo ang dahilan para sa karamihan ng mga hindi pagkakaunawaan na nakikita natin:
- Ang grado ng bakal ay pinalitan para sa isang mas murang hindi nakatuon na grado na may mas mataas na pagkawala.
- Weld spatter o restruck interlocks na nagpapatag sa stack at nagpapaikli sa mga lamination.
- Pinsala ng coating mula sa maramihang paghawak bago madikit ang stack.
- Ang materyal na ibinibigay na hindi natunaw, na nag-aangat sa pagkawala ng core nang hindi binabago ang isang solong dimensyon.
- Maraming pinaghalong sa loob ng isang stack, na lumalabas bilang unit-to-unit scatter sa kasalukuyang draw.
Para sa mga volume program, ang pagbili ng tapos na stack sa halip na ang mga maluwag na sheet ay naglilipat sa mga panganib na iyon sa supplier at nag-aalis ng stack-length variation mula sa iyong assembly line.
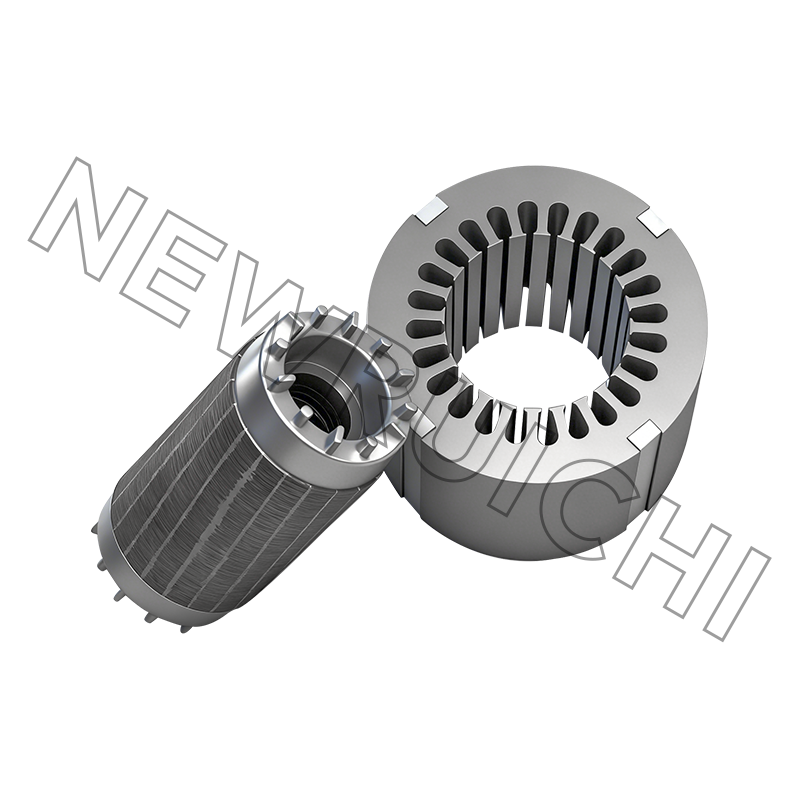
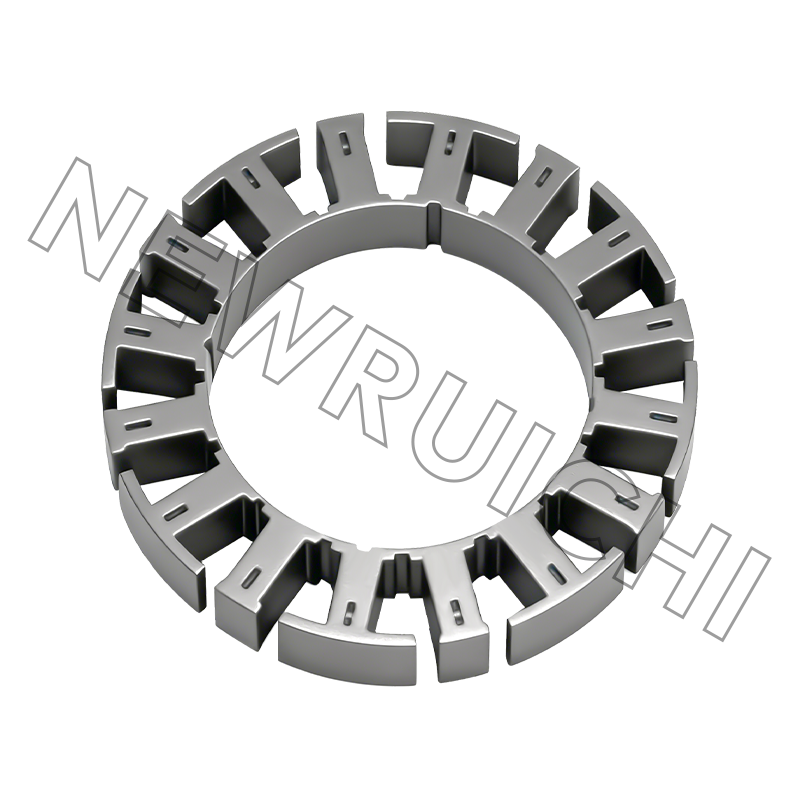
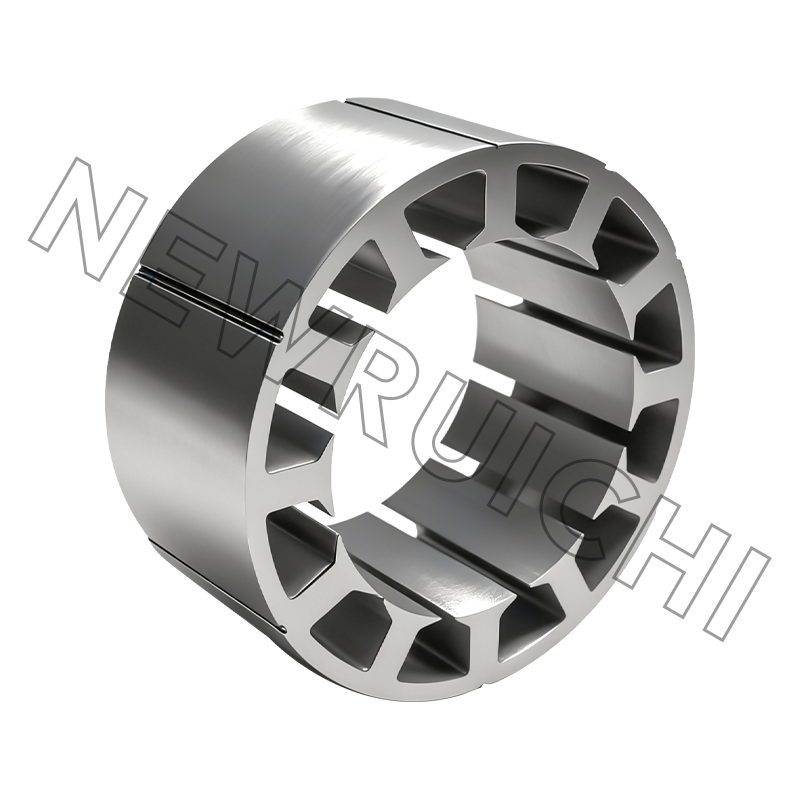
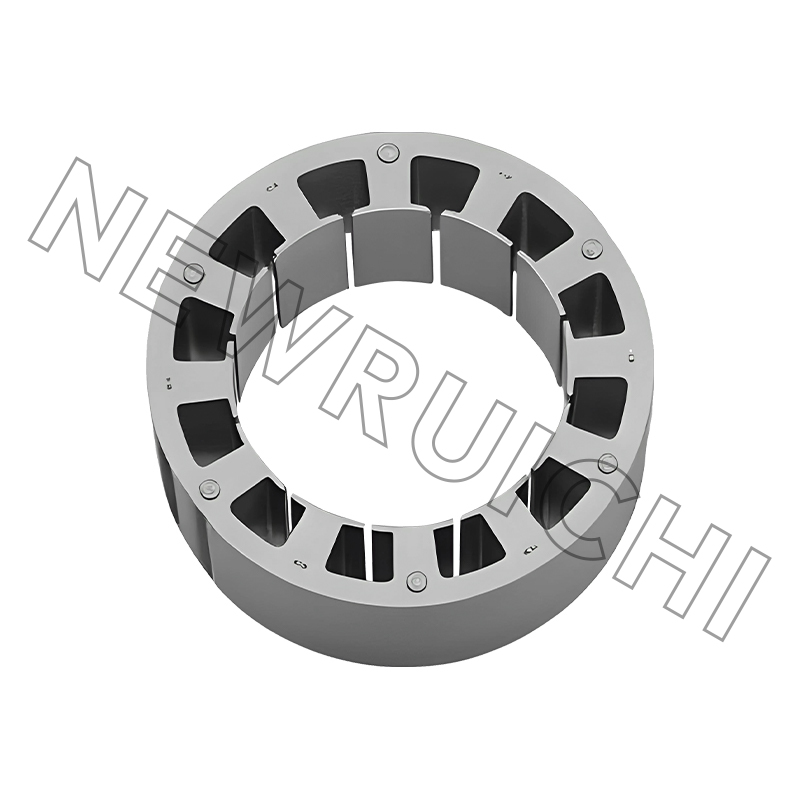 DC Motor Stator at Rotor Core Assemblies Ang mga natapos na laminated core assemblies ay umaangkop sa mga volume motor program sa pamamagitan ng paglilipat ng stacking risk sa supplier at pagbabawas ng stack-length variation sa assembly line. Tingnan ang Produkto →
Mula sa Sample hanggang Serye: Isang Sequence That Hold
1. Pagguhit at pagsusuri ng bakal.
Kumpirmahin ang gauge, grade, coating weight at stack build bago maputol ang anumang materyal.
2. Laser-cut sample.
Ilang daang piraso, walang tooling, ang inihatid habang gumagalaw pa ang disenyo.
3. Pagsubok ng stack at bond.
Sukatin ang nakamit na stacking factor at haba ng stack laban sa drawing.
4. Fit, spin at thermal test.
Air gap, runout, pagtaas ng temperatura sa rated load, at pag-uugali ng brush sa commutator.
5. Dami ng tool.
Stamping die o laser batch, alinman ang tumutugma sa dami at sa panganib ng pagbabago.
6. Unang artikulo at dokumentasyon.
Dimensional na ulat, mga sertipiko ng materyal, at PPAP kung saan ang programa ay automotive.
Hinahayaan ka rin ng mga sample na pinutol ng laser na subukan ang pagbabago sa grado ng bakal bago gumawa ng die. Ang isang 0.35 mm na grado na sumusukat sa mas mababang pagkawala ng core ay maaaring o hindi maaaring bigyang-katwiran ang dagdag na gastos bawat kilo, at ang isang stack na pagsubok ay sumasagot sa tanong na iyon sa isang linggo sa halip na isang quarter.
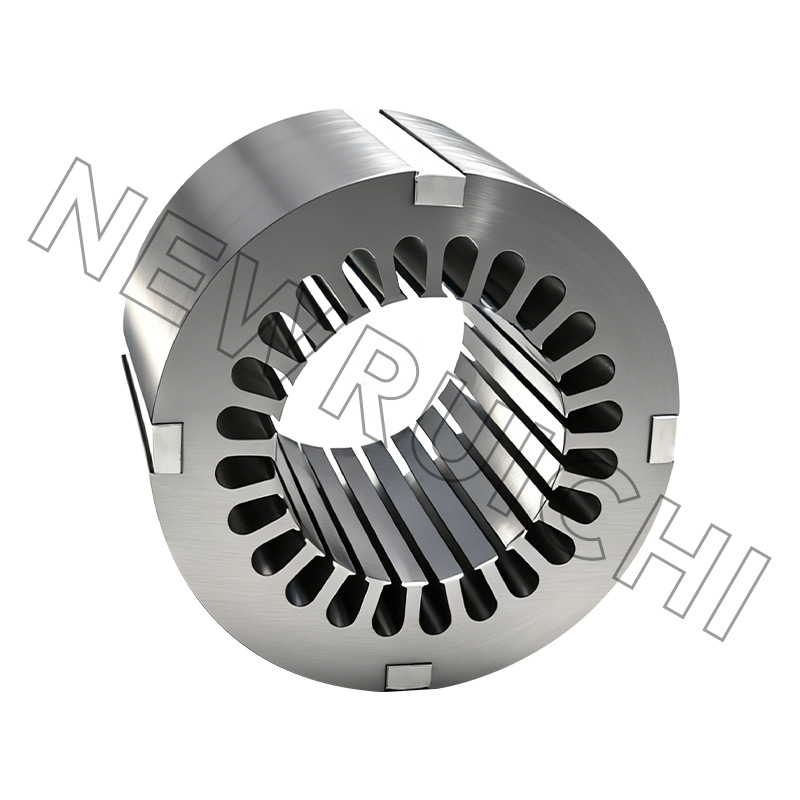
 Mga Sample ng Laser-Cut Stator at Rotor Lamination Sinusuportahan ng mga custom na sample ng lamination ng laser-cut ang mga maagang pagsusuri sa disenyo ng motor at mga pagsubok sa grado ng bakal bago ang die commitment at volume production. Tingnan ang Produkto →
Makalipas ang sample stage, ang lamination at core manufacturing route — steel slitting, stamping o laser cutting, annealing kung saan tinukoy, stacking by interlock, adhesive o weld, at final inspection — kung saan ang mga petsa ng paghahatid ay nanalo o natalo. Ito ay nagkakahalaga ng paglalakad na daloy ng isang beses sa supplier bago ang unang purchase order, hindi pagkatapos.
Mga Tala sa Pagpapanatili at Pagsunod
- Suriin ang mga brush sa kalahati ng inaasahang tagal ng pagkasuot, hindi kapag nabigo.
- Ang isang unipormeng kulay tsokolate na commutator film ay malusog; ang tagpi-tagpi na pelikula ay tumuturo sa kontaminasyon o maling grado ng brush.
- Panatilihin ang presyon ng tagsibol sa detalye. Ang mababang presyon ay nagpapakinang sa commutator, ang mataas na presyon ay nagsusuot ng mga brush nang mabilis.
- Malinis na may solvent na katugma sa winding insulation; nagsasagawa ng carbon dust.
- Itabi ang mga nakasalansan na core na tuyo at nakabalot, dahil ang interlaminar na kalawang ay kumikilos nang eksakto tulad ng isang electrical short.
Sa panig ng pagsunod, ang mga core ng motor para sa mga automotive program ay karaniwang nasa loob ng isang sistema ng kalidad ng IATF 16949, mga pangkalahatang pang-industriya na core sa ilalim ng ISO 9001, at mga welded frame at base sa ilalim ng ISO 3834, na may pamamahala sa kapaligiran na sumusunod sa ISO 14001. Ang mga certificate na iyon ay hindi gaanong mahalaga bilang papel at higit pa bilang dahilan kung bakit ang mga ulat sa unang artikulo at mga pagbabago ay dumating nang walang mga sertipiko ng materyal
Wala sa mga ito ang ginagawang kumplikado ang armature. Ginagawa nitong tiyak: grado ng bakal, stack build, burr limit, commutator runout. Ayusin ang apat na iyon at ang 4,500-oras na problema ay hindi na maging misteryo.
Ang iyong email address ay hindi maipa-publish. Ang mga kinakailangang field ay minarkahan *

 Email: [email protected]
[email protected]
[email protected]
 Telepono/Telepono:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Copyright © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Mga Tagagawa ng Stator At Rotor Cores
